
Путь одной иглы: как делают картриджи для тату и татуажа
На столе тату-мастера картридж выглядит скромно: прозрачный корпус, несколько металлических кончиков, запаянная упаковка. Рядом с машинкой, экраном и аккумулятором ему легко отвести роль расходника. Но именно здесь сходятся заточка металла, точная сборка, движение жидкости и промышленная гигиена. Мотор может работать безупречно — а качество маленького узла на его конце всё равно имеет значение.
Попробуем проследить путь одной иглы до готового картриджа. Почему её недостаточно просто заострить? Зачем в производстве нужен микроскоп? Что делает мембрана, скрытая под пластиком? Ответы нашлись не только в заводских материалах из Германии и Китая, но и в патентах и научных исследованиях. Из них складывается история предмета, который устроен гораздо интереснее, чем кажется через блистер.
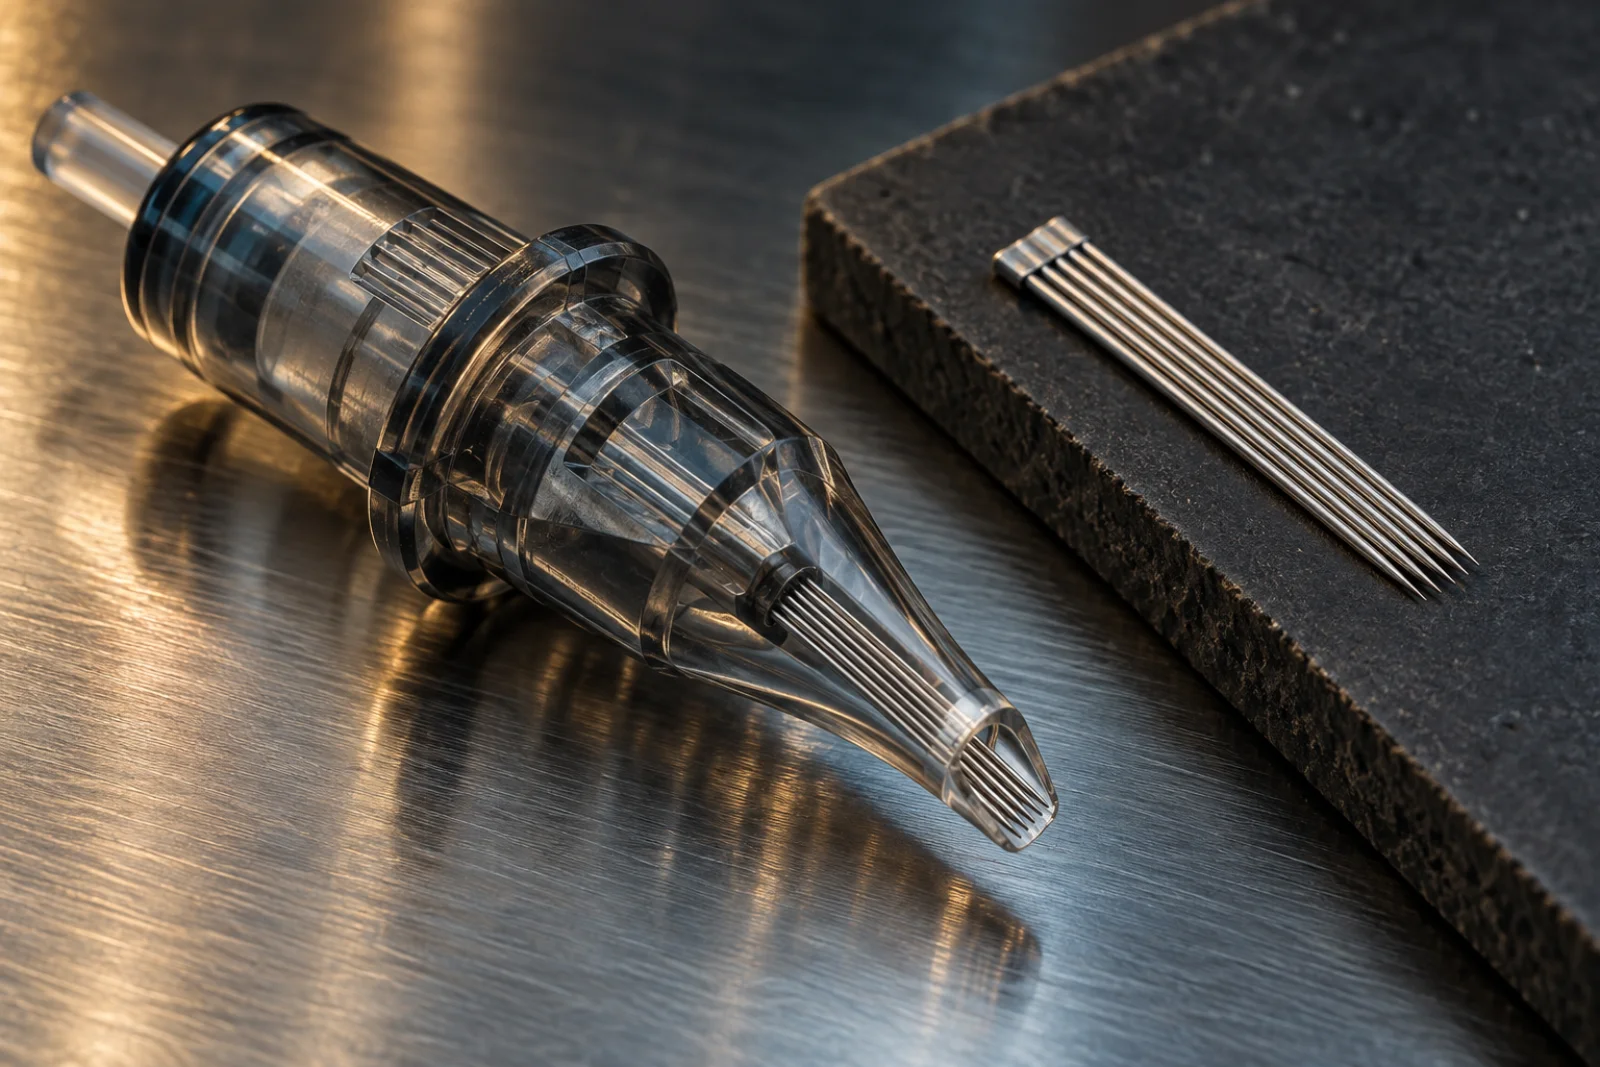
Всё начинается не с острия
У иглы сначала появляется тело — тонкий металлический стержень. Остриё будет следующим этапом. Это полезно представить буквально: если поставить рядом ещё не заточенную заготовку и готовую иглу, главное различие окажется на самом конце. Однако ровность самого стержня никуда не исчезает из задачи. Отрезок металла должен стать частью движущейся конструкции, а не просто красиво блестеть.
Слово «тонкая» здесь слишком неопределённое. Диаметр описывает толщину отдельной иглы; количество игл в группе — уже другую характеристику. Семь тонких игл не превращаются в одну толстую. И одинаковое число на упаковке ещё не означает одинакового устройства: рядом с ним имеют значение расположение игл, заточка и конкретная серия.
С маркой стали стоит быть аккуратнее. В рекламных описаниях встречаются впечатляющие формулировки, но название сплава нужно проверять для выбранного изделия, а не приписывать всей отрасли. Надпись о стали сама по себе также не отвечает на вопросы о геометрии кончика, соединении деталей или контроле партии. Это лишь одна часть рассказа о материале.
Китайский разработчик SPACEDRAGON описывает работу над картриджем ещё до запуска серии: проверку конструкции, совместимости материалов, положения игл и возможности сборки. Затем идут образцы и испытания. Это самоописание производителя, а не независимый аудит, но оно показывает важную разницу между «сделать острую деталь» и «разработать изделие, которое получится выпускать повторяемо».
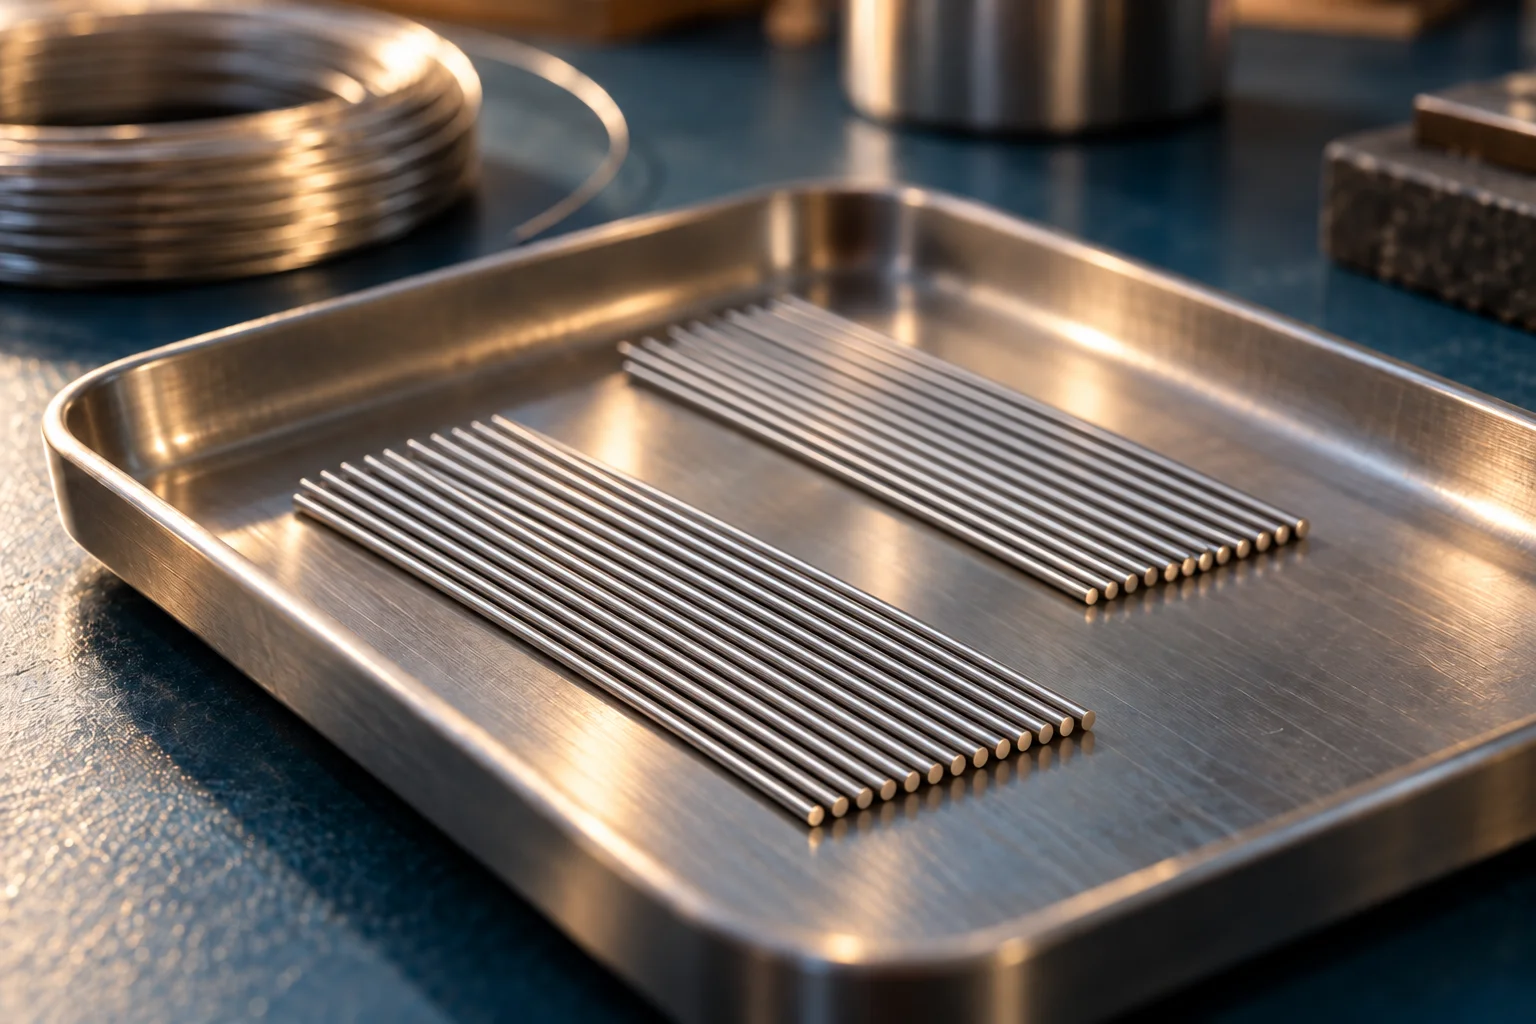
Заточка: у кончика появляется характер
Увидеть иглу сбоку — почти как рассмотреть карандаш после точилки. Стержень сохраняет свою толщину, а ближе к концу сужается. Только в случае тату-иглы нас интересует не деревянная оболочка, а геометрия самого металла. Насколько далеко тянется сужение? Ровно ли оно расположено относительно стержня? Похожи ли друг на друга иглы, которым предстоит работать вместе?
В китайском патенте CN209811963U, опубликованном в 2019 году, описана машина для заточки тату-игл. В конструкции есть элементы с пазами для удержания заготовок и шлифовальный круг. Взаимное положение пазов позволяет приспосабливать фиксацию к разным диаметрам. Это конкретное инженерное решение, а не доказательство того, что на каждой фабрике установлен именно такой станок.
Самая интересная деталь здесь — внимание к тому, как удержать заготовку. В рассказе о заточке хочется сразу перейти к острому кончику, но инструмент сначала нужно правильно расположить. Представьте попытку получить одинаковый результат на нескольких тонких стержнях, каждый из которых лежит чуть иначе. Повторяемость начинается раньше, чем металл касается абразива.
Длину сужающейся части называют taper — длиной заточки. При одинаковом диаметре стержня конус может быть короче или длиннее. Это не то же самое, что вылет иглы из носика, и тем более не указание глубины работы. Смешение этих понятий делает даже подробное описание картриджа бесполезным: цифры есть, а что именно измеряли — непонятно.
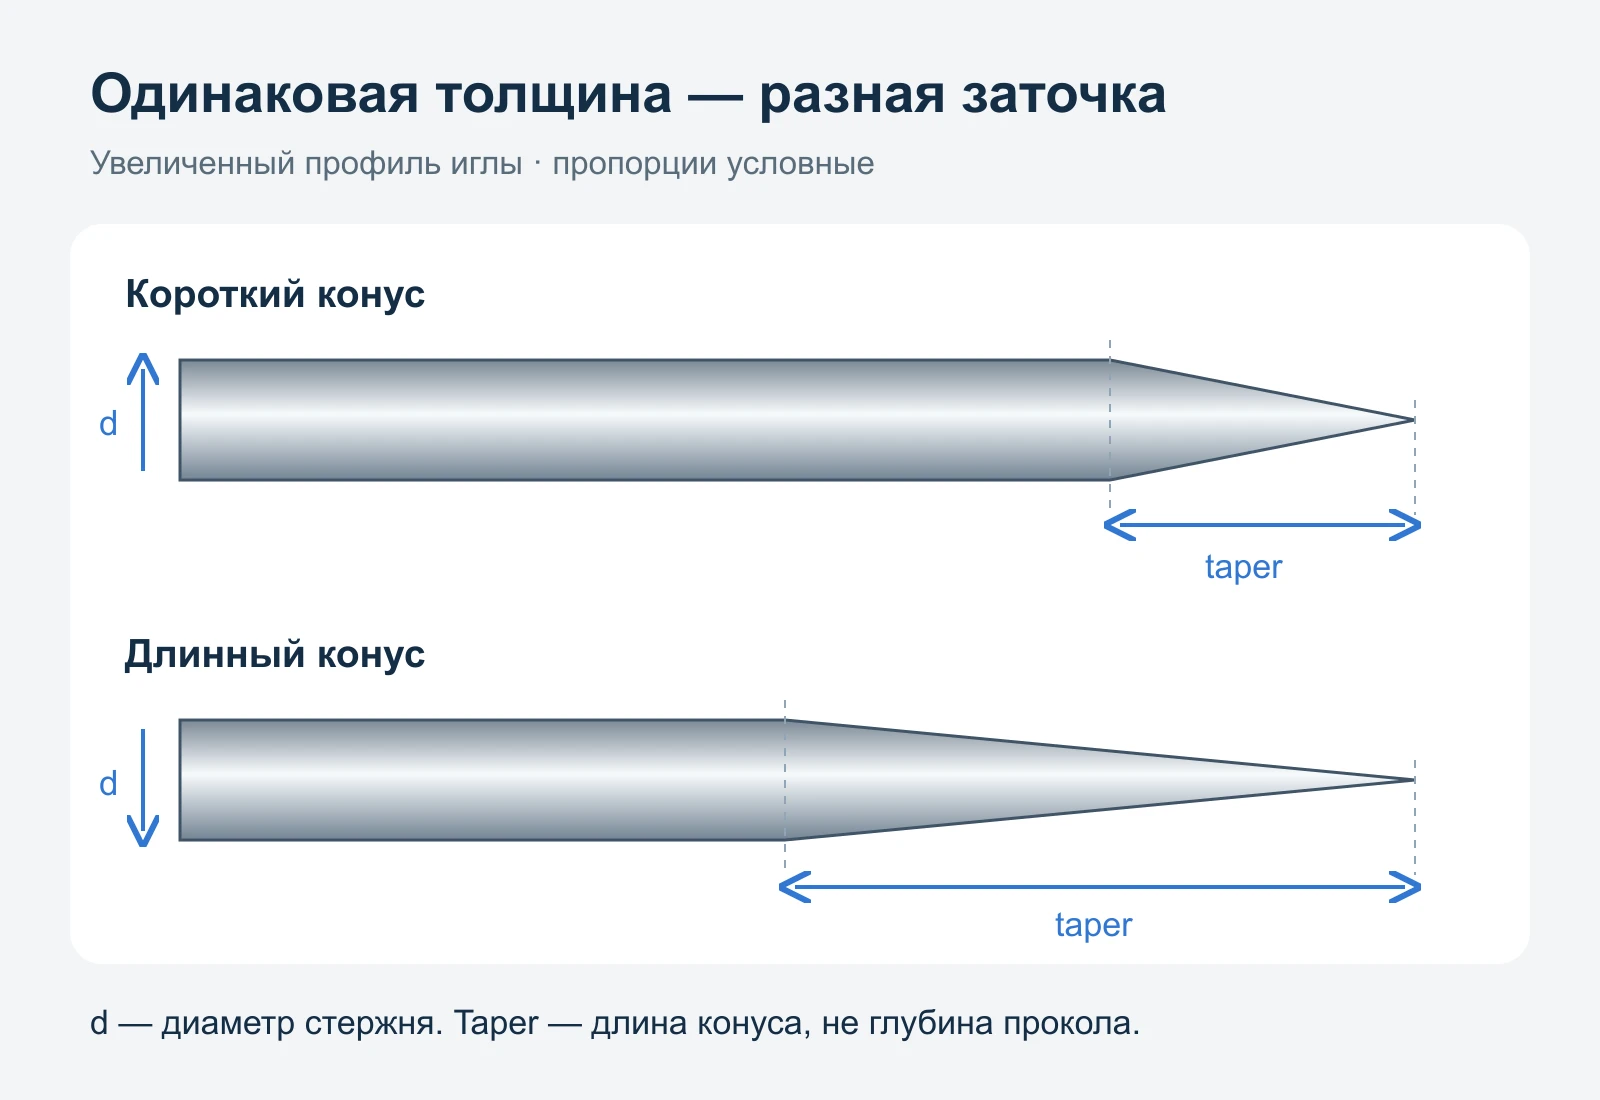
Схема помогает заметить ещё одну вещь: длинный taper не делает весь стержень тоньше. Он меняет профиль его конца. Поэтому выбирать иглу исключительно по слову «длинная» или «ультраострая» — всё равно что выбирать кисть только по длине ворса. Для осмысленного сравнения нужен весь набор характеристик, а не одна звучная деталь.
Из отдельных игл собирают маленький ансамбль
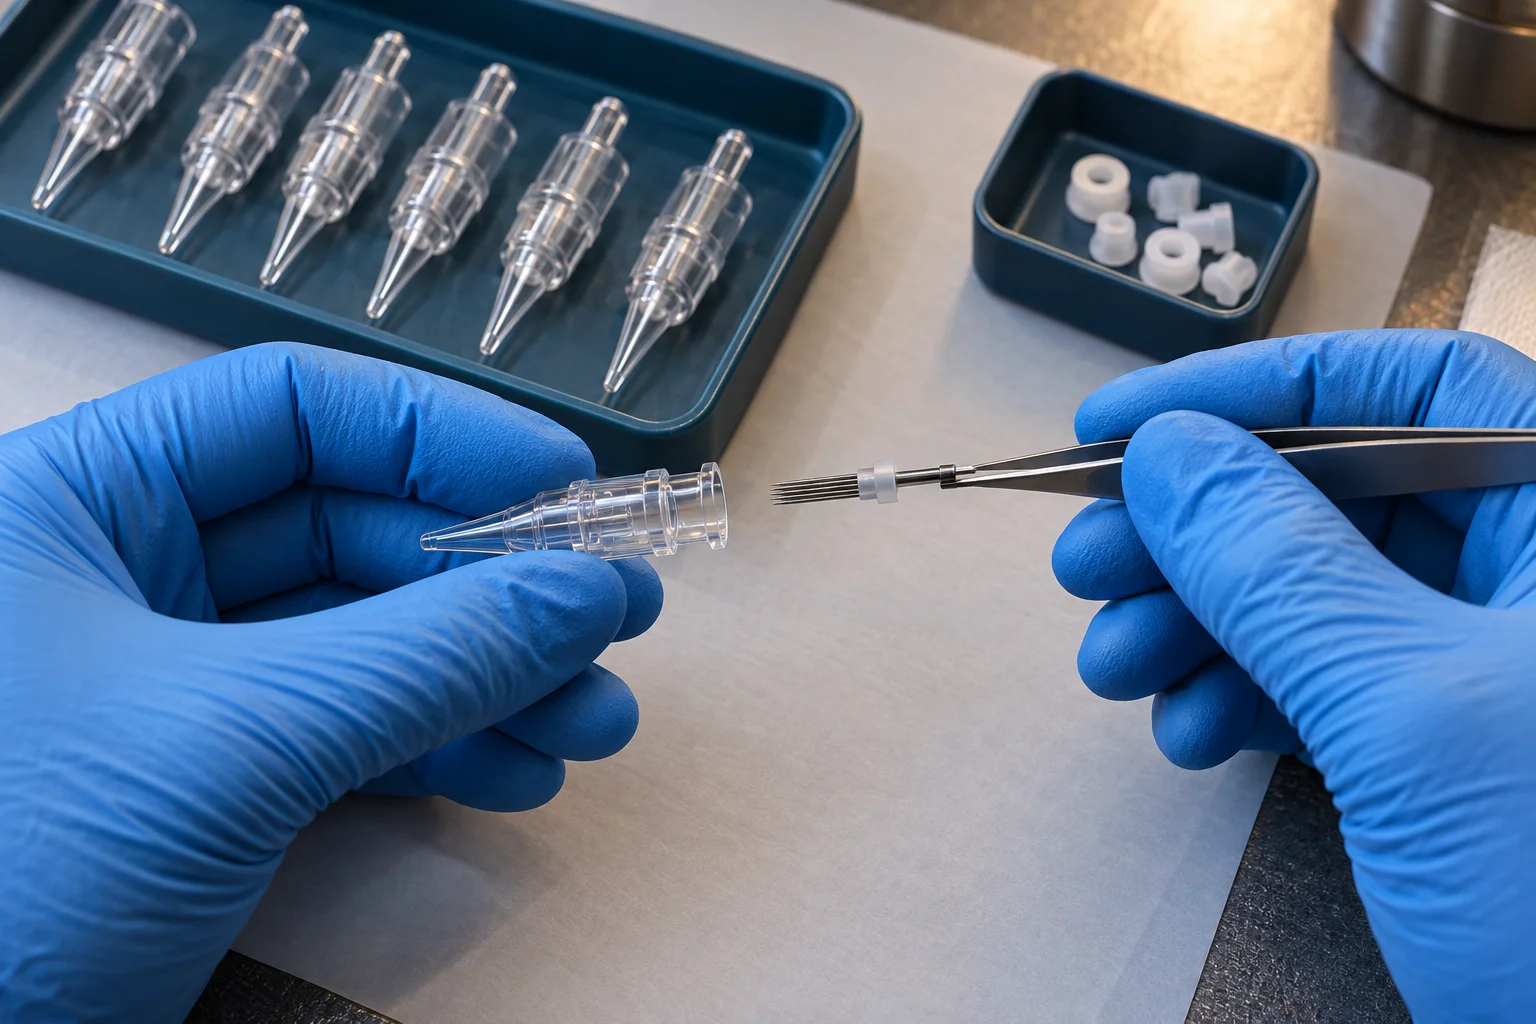
Теперь мысленно возьмём несколько готовых игл. Пока они лежат россыпью, перед нами набор деталей. Стоит расположить их определённым образом и соединить в общий узел — появляется рабочая группа. В круглой конфигурации иглы собраны вокруг центра; у магнума они образуют ряды. Меняется не только силуэт, но и взаимное положение каждого кончика.
В репортаже Lizzy Guy для Total Tattoo об экскурсии на производство Cheyenne в 2018 году описаны формирование групп и ручная проверка. Этот эпизод интересен именно своей приземлённостью: за готовым модулем стоят отдельные небольшие операции. Не эффектный заводской фасад, а работа с деталями, которые в обычной фотографии легко превращаются в серебристую полоску.
Переносить увиденное тогда на все современные серии нельзя. Но вопрос, который рождается из репортажа, остаётся точным: кто и как убеждается, что собранная группа соответствует замыслу? Одного правильного количества игл мало. Важны их положение и соединение с остальным механизмом. Семь кончиков, стоящих где попало, не становятся нужной конфигурацией только потому, что их семь.
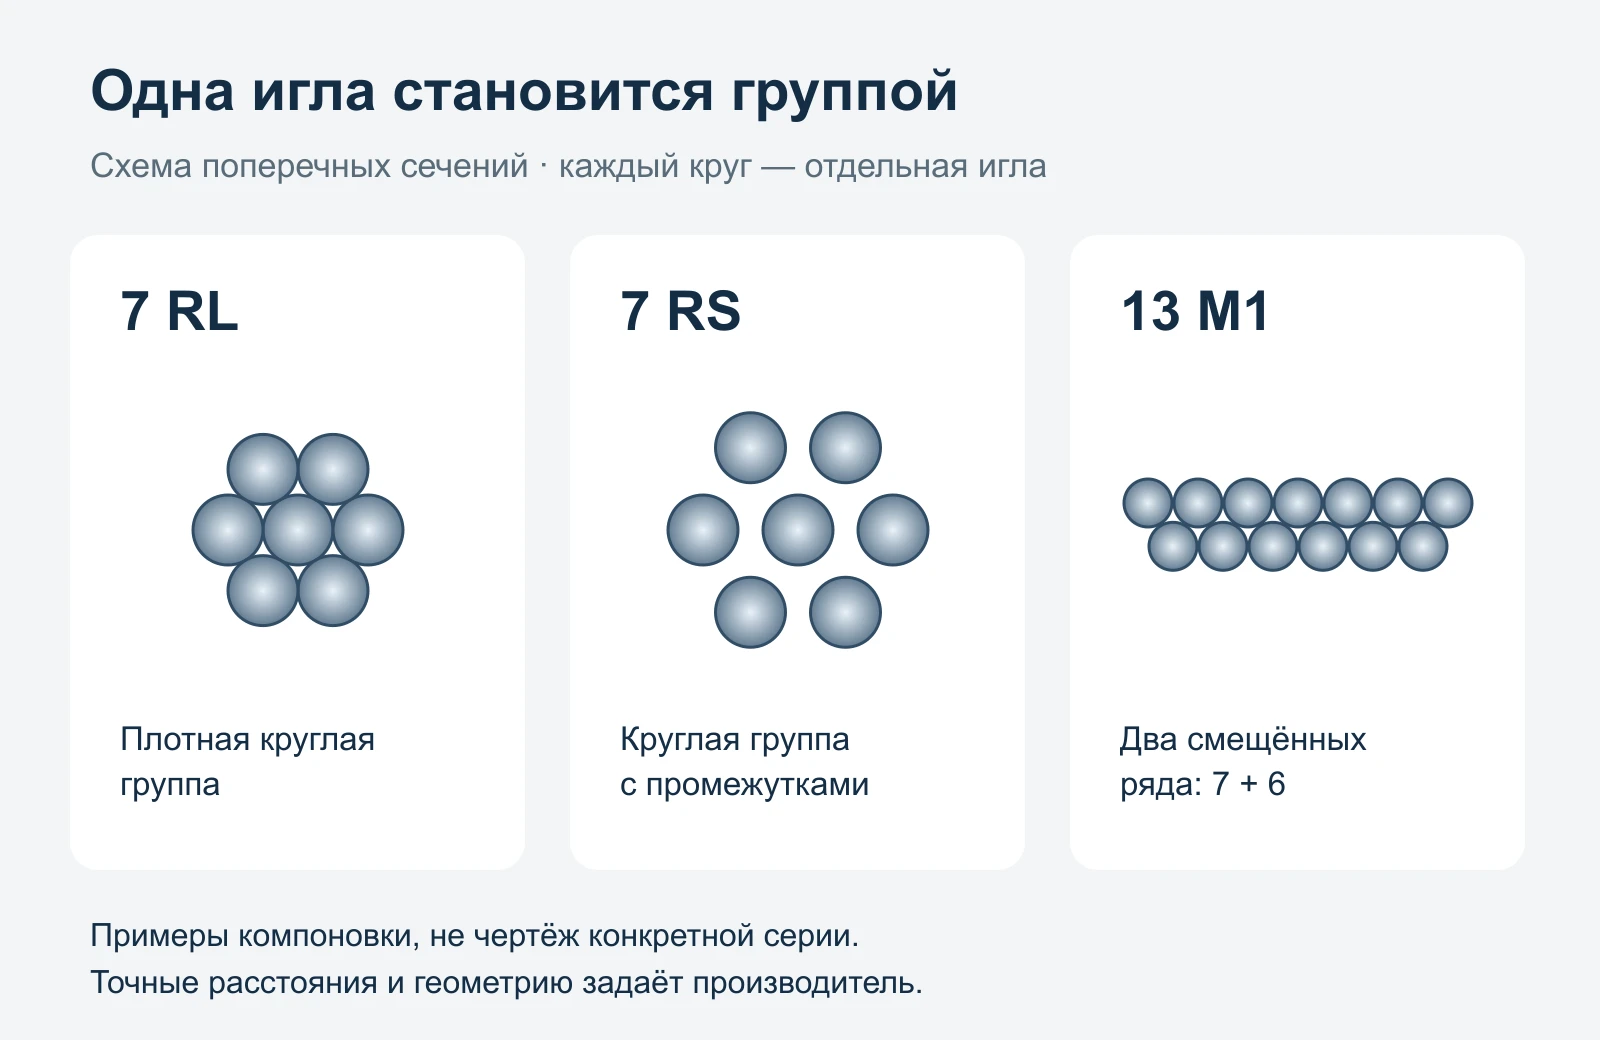
Соединение тоже не стоит описывать одной универсальной технологией. Например, в патентной заявке WO2022177469A2 рассматривается конструкция с игольной группой, припаянной к стальному стержню. Это документированный пример, но не основание объявлять одинаковыми все заводские процессы. Для читателя важнее принцип: отдельные иглы должны двигаться как собранный узел, сохраняя заданное расположение.
Буквы и цифры на коробке становятся понятнее, когда за ними видишь такую геометрию. Подробную расшифровку маркировки тату-картриджей удобно держать отдельно: здесь нам важно проследить, как набор металлических деталей превращается в работающий предмет.
Пластиковый корпус — не просто футляр
Остриё обращено к работе, а другая сторона картриджа — к машинке. Между ними нужно передать движение. В распространённой мембранной конструкции толкатель связан с игольным узлом, а корпус удерживает детали в нужном положении. Иглы движутся относительно неподвижной оболочки. На этом уровне картридж уже больше похож на маленький механизм, чем на упаковку для металла.
В собственной истории картриджей Cheyenne объясняет переход от длинных игл на штанге к компактному сменному модулю. Игольная группа получила корпус и соединение, позволяющее менять её целиком. Для мастера это изменение привычного обращения с инструментом; для разработчика — перенос нескольких задач внутрь небольшого узла. Конкретные сроки и первенство оставим историкам отрасли: здесь важнее сама идея сборки.
Хорошая бытовая аналогия — сменный объектив. Фотограф видит компактный предмет с одним креплением, хотя внутри него согласовано множество деталей. С картриджем похожая логика: понятное внешнее соединение скрывает работу, которую пользователь не выполняет сам. Простота использования и простота устройства — совсем разные вещи. Иногда первая как раз требует довольно сложного второго.
В той же патентной заявке описаны корпус, направляющие элементы, толкатель и упругая мембрана. Мембрана участвует в возврате движущейся части и образует барьер для жидкости. Её форма и крепление зависят от конструкции. Считать любое резиновое кольцо полноценным защитным барьером только по внешнему сходству нельзя.
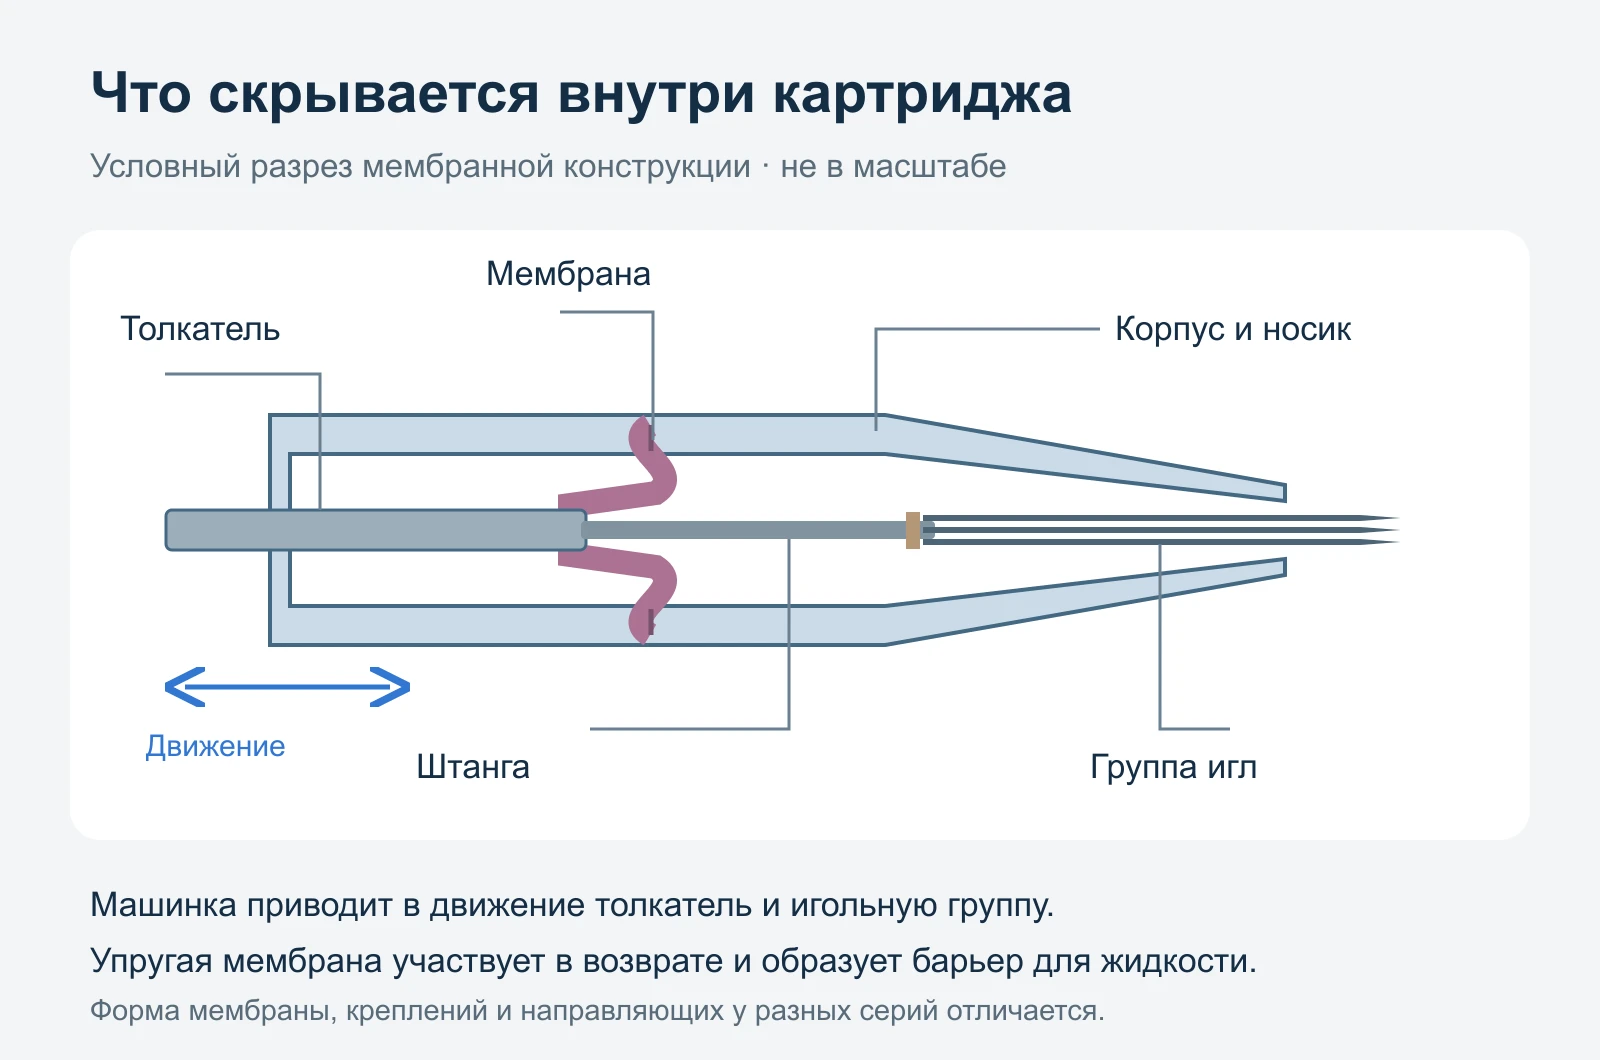
Здесь легко попасть в ловушку: чем плотнее всё собрано, тем будто бы лучше. Но движущимся деталям нужно пространство. Слишком свободное положение и слишком тесное — разные проблемы, а не два уровня качества. Задача конструкции состоит в том, чтобы направлять движение и при этом не мешать ему. По прозрачности или цвету корпуса такую задачу оценить невозможно.
Отдельная история — совместимость. Одинаково выглядящий посадочный узел ещё не раскрывает всех условий работы. У машинки и картриджа есть свои требования, поэтому проверять нужно конкретную пару. Разбор совместимости картриджей и тату-машинок полезнее обещания «подходит ко всему», даже если последнее выглядит удобнее в каталоге.
Почему в истории об игле вдруг появляется физика жидкости
Тату-игла — не миниатюрный шприц с полой трубкой, через которую поршень выдавливает краску. В исследовании, опубликованном в Journal of Applied Physics в 2019 году, учёные из Университета Твенте изучали движение сплошной иглы и жидкости с помощью скоростной съёмки. Вместо живой кожи использовали агарозный гель. Уже сама постановка опыта показывает: одним словом «прокол» всё происходящее не объяснить.
Исследователи сравнивали жидкости с разными свойствами и наблюдали деформацию модели. Переносить результаты такого опыта напрямую на выбор режима работы с человеком было бы неверно. Но для истории картриджа вывод любопытный: значение имеет не только металлическая деталь. В системе одновременно участвуют движение, жидкость и материал, с которым она взаимодействует.
Производители решают свою, более прикладную часть этой задачи. В описании Cheyenne Capillary речь идёт о канале и резервуаре в носике, которые предназначены для удержания и подачи пигмента. Это особенность названной линейки, а не обязательное устройство любого картриджа. Здесь не будем повторять рекламные обещания скорости — сам пример конструкции интереснее сравнительных лозунгов.
Получается неожиданная вещь: невзрачный носик тоже может быть предметом разработки. Это не просто отверстие, из которого показываются кончики. Если раньше весь интерес забирали металл и заточка, теперь рядом с ними возникает ещё один вопрос — как устроено пространство вокруг игл. У разных серий ответ может быть разным, даже при похожей маркировке группы.
Сборка заканчивается не тогда, когда детали сошлись
У готового корпуса, мембраны и игольного узла появляется общая судьба только после сборки. Красивая россыпь деталей ничего не говорит о том, как они поведут себя вместе. На этом этапе интересно уже не происхождение отдельного элемента, а взаимодействие: сохраняется ли положение группы, проходит ли движение так, как задумано, соответствует ли результат образцу.
SPACEDRAGON среди проверок образцов называет стабильность игл, поток пигмента и работу мембраны. Список относится к заявленному процессу этого разработчика, но хорошо объясняет, почему проверка единственной детали не заменяет испытаний изделия. Можно отдельно рассмотреть аккуратный корпус и ровный металл — и всё ещё не знать, как работает собранный картридж.
Отсюда и осторожное отношение к выражению «ручная сборка». Оно описывает участие человека, но не является оценкой само по себе. Намного содержательнее вопрос о результате проверки: что сравнивают, с чем сравнивают и что происходит при несоответствии. На эти вопросы не отвечает ни слово «ручной», ни слово «автоматический» на рекламном баннере.
172 варианта ради пяти размеров
В истории разработки Cheyenne Open Liners есть особенно выразительный эпизод. Производитель рассказывает о 172 испытанных конфигурациях: меняли сочетания диаметра и количества игл, длину заточки и длину свободной от пайки части. Итогом стали пять размеров линеров. Числа взяты из рассказа бренда о собственной разработке; это не наше испытание.
К проверке образцов, по этому описанию, привлекали тату-мастеров, среди которых Steve Moore и Teresa Sharpe. Здесь появляется человек по другую сторону заводского стола: ему нужно не просто подтвердить размеры, а поработать инструментом. Инженерный образец встречается с практикой — и становится понятно, зачем вообще было готовить столько вариантов.
Повод для разработки тоже показательный. Группы похожего общего размера можно собрать из разного количества более тонких или более толстых игл. По наружному силуэту они близки, внутри устроены иначе. Производитель сообщает, что это различие имело значение при испытаниях. Один размер группы ещё не описывает её полностью.
Такие подробности объясняют устройство лучше, чем слово «профессиональный» на коробке. У разработки появляется конкретный вопрос, несколько возможных ответов и проверка образцов. Покупатель видит короткую линейку, а за ней может стоять длинная история отбора. Именно подобные истории хочется узнавать о расходниках чаще.
Микроскоп: там, где заканчивается обычный взгляд
На расстоянии вытянутой руки кончики сливаются. При увеличении появляется возможность различать то, что раньше выглядело просто металлическим блеском. Поэтому сцена с сотрудником у микроскопа в производстве игл выглядит вполне закономерно. Она не про лабораторный антураж, а про масштаб объекта, с которым приходится работать.
В доступном видеоматериале китайского поставщика Dragonsoul видны рабочее место, детали и видеомикроскоп с монитором. Такой кадр подтверждает показанную операцию осмотра, но не весь набор заявлений о заводе. По нему нельзя установить допустимые отклонения, процент брака или стерильность продукции. Увеличение помогает смотреть, а критерии проверки должны существовать отдельно.
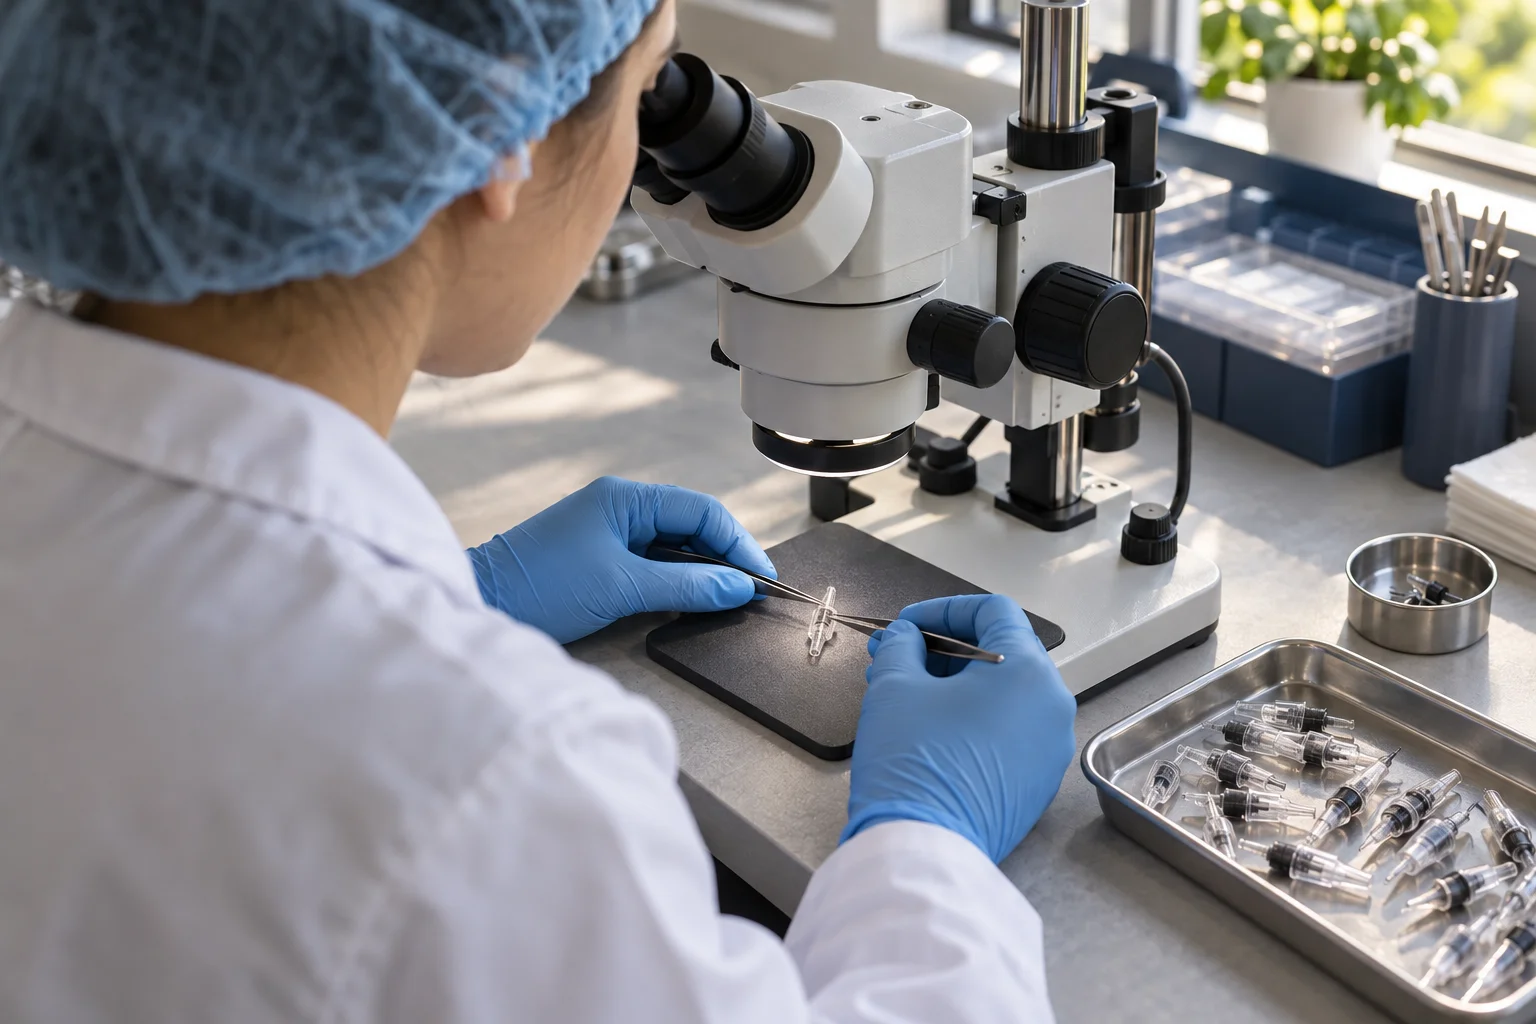
У Cheyenne в обзорном материале о производстве описаны несколько этапов проверки и ручная сборка. Это полезный пример организации контроля, но не универсальное правило для всех брендов. Важнее сама последовательность: проверка может сопровождать изготовление, а не возникать один раз в самом конце, когда изделие уже хочется отправить в коробку.
Микроскоп при этом не становится прибором, который «видит качество целиком». Осмотр геометрии отвечает на одни вопросы; движение механизма — на другие; состояние упаковки — на третьи. Здесь нет одного особенно эффектного кадра, способного заменить всю историю. Надёжность складывается из проверок, каждая из которых занимается своей небольшой частью.
Чистый вид и стерильность — не одно и то же
Слово «гигиена» часто иллюстрируют белыми халатами и перчатками. Но фотография аккуратного рабочего места не показывает микробиологическое состояние готового изделия. Так же как ровный кончик не подтверждает стерильности, стерилизация сама по себе не исправляет неправильную геометрию. Это две разные задачи, и смешивать их особенно опасно именно в разговоре о расходниках.
В материалах FDA о промышленной стерилизации медицинских изделий объясняется, почему метод выбирают с учётом материалов и конструкции. Среди вариантов есть обработка этиленоксидом: она применяется, в частности, для некоторых изделий из полимеров и предметов со сложными для доступа участками. Это общий технологический контекст, не утверждение о медицинском статусе любого тату-картриджа.
При таком процессе важен не только сам цикл, но и контроль остаточных веществ. Поэтому фраза «обработано газом» слишком коротка для серьёзного описания. Она не раскрывает, как процесс был подтверждён, как контролировался и для какого изделия разработан. Домашнего рецепта здесь нет: речь о промышленной процедуре, а не о способе подготовить использованный картридж к повторной работе.
Другая часть документов FDA посвящена проверке самого процесса: подтверждению его эффективности, соблюдению параметров и записям. Важна также сохранность свойств изделия и упаковки после обработки. Этот подход помогает понять разницу между уверенным обещанием и доказательством: у доказательства должны быть проверяемые основания, а не только слово «стерильно» в красивом описании.
Последняя деталь — упаковка, которую обычно не замечают
В рассказе о производстве Cheyenne индивидуальная упаковка предшествует отправке на стерилизацию. Это хороший повод перестать считать блистер последним декоративным слоем. В такой последовательности упаковка уже участвует в производственной истории, а не просто появляется перед продажей. У других изделий детали процесса нужно уточнять по документации производителя.
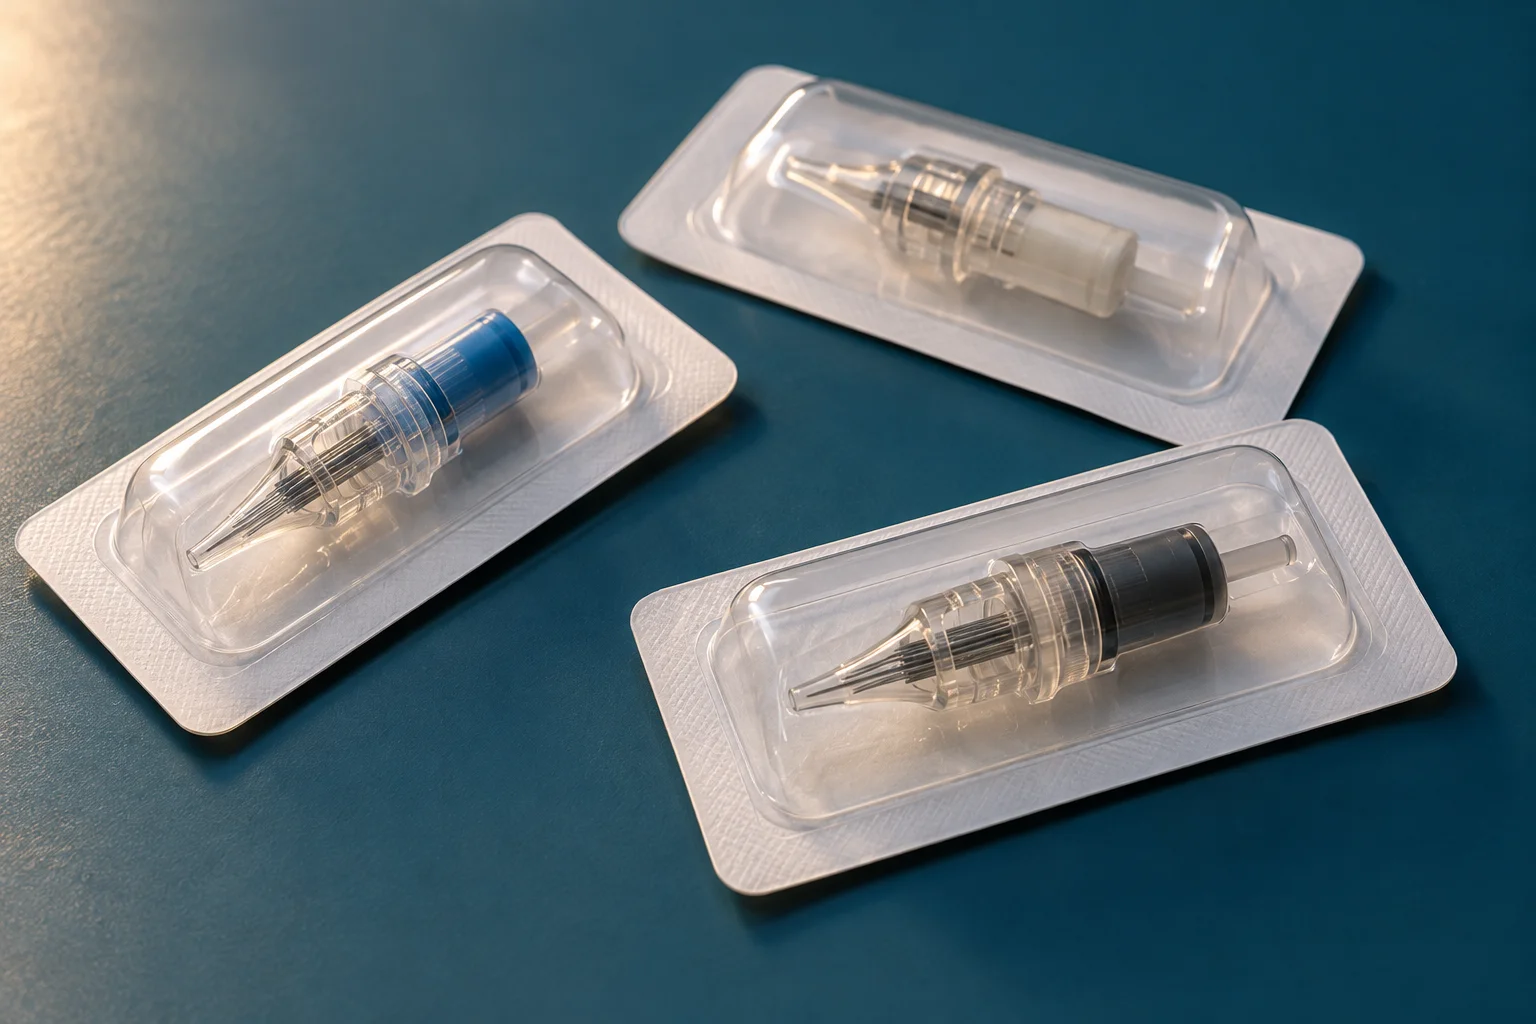
Инструкция Cheyenne к картриджам требует проверить целостность упаковки и срок годности, предусматривает учёт партии и однократное применение. Это совсем не зрелищные пункты — в отличие от макросъёмки острия. Зато именно они связывают конкретный расходник с его происхождением и условиями использования. Номер партии здесь содержательнее, чем ещё одно красивое прилагательное на коробке.
Покупателю не нужно превращаться в заводского инженера. Достаточно не терять точное название серии, сверять конфигурацию и совместимость, обращать внимание на инструкцию, упаковку и маркировку. Эти сведения помогают задавать поставщику предметные вопросы. «Какая это серия и где её документация?» полезнее, чем «у вас хорошие иглы?».
Если после такого путешествия хочется посмотреть на картриджи для тату и татуажа внимательнее, начинать стоит с задачи и характеристик. Ни страна на этикетке, ни цвет корпуса, ни громкость рекламы не заменяют описания конкретного изделия. А технически интересная конструкция всё равно должна подходить к оборудованию, с которым ей предстоит работать.
У одной маленькой иглы оказалась длинная дорога: геометрия заготовки, остриё, место в группе, движение внутри корпуса, проверки и индивидуальная упаковка. Самое впечатляющее в этой истории — не сложность ради сложности. Хорошо спроектированный расходник должен быть предсказуемым. В идеале мастер не думает о его внутреннем устройстве каждую секунду именно потому, что кто-то заранее подумал о нём очень подробно.